
Сервисная тема / CAPABILITY
Программа оптимизации тактового производства N+I
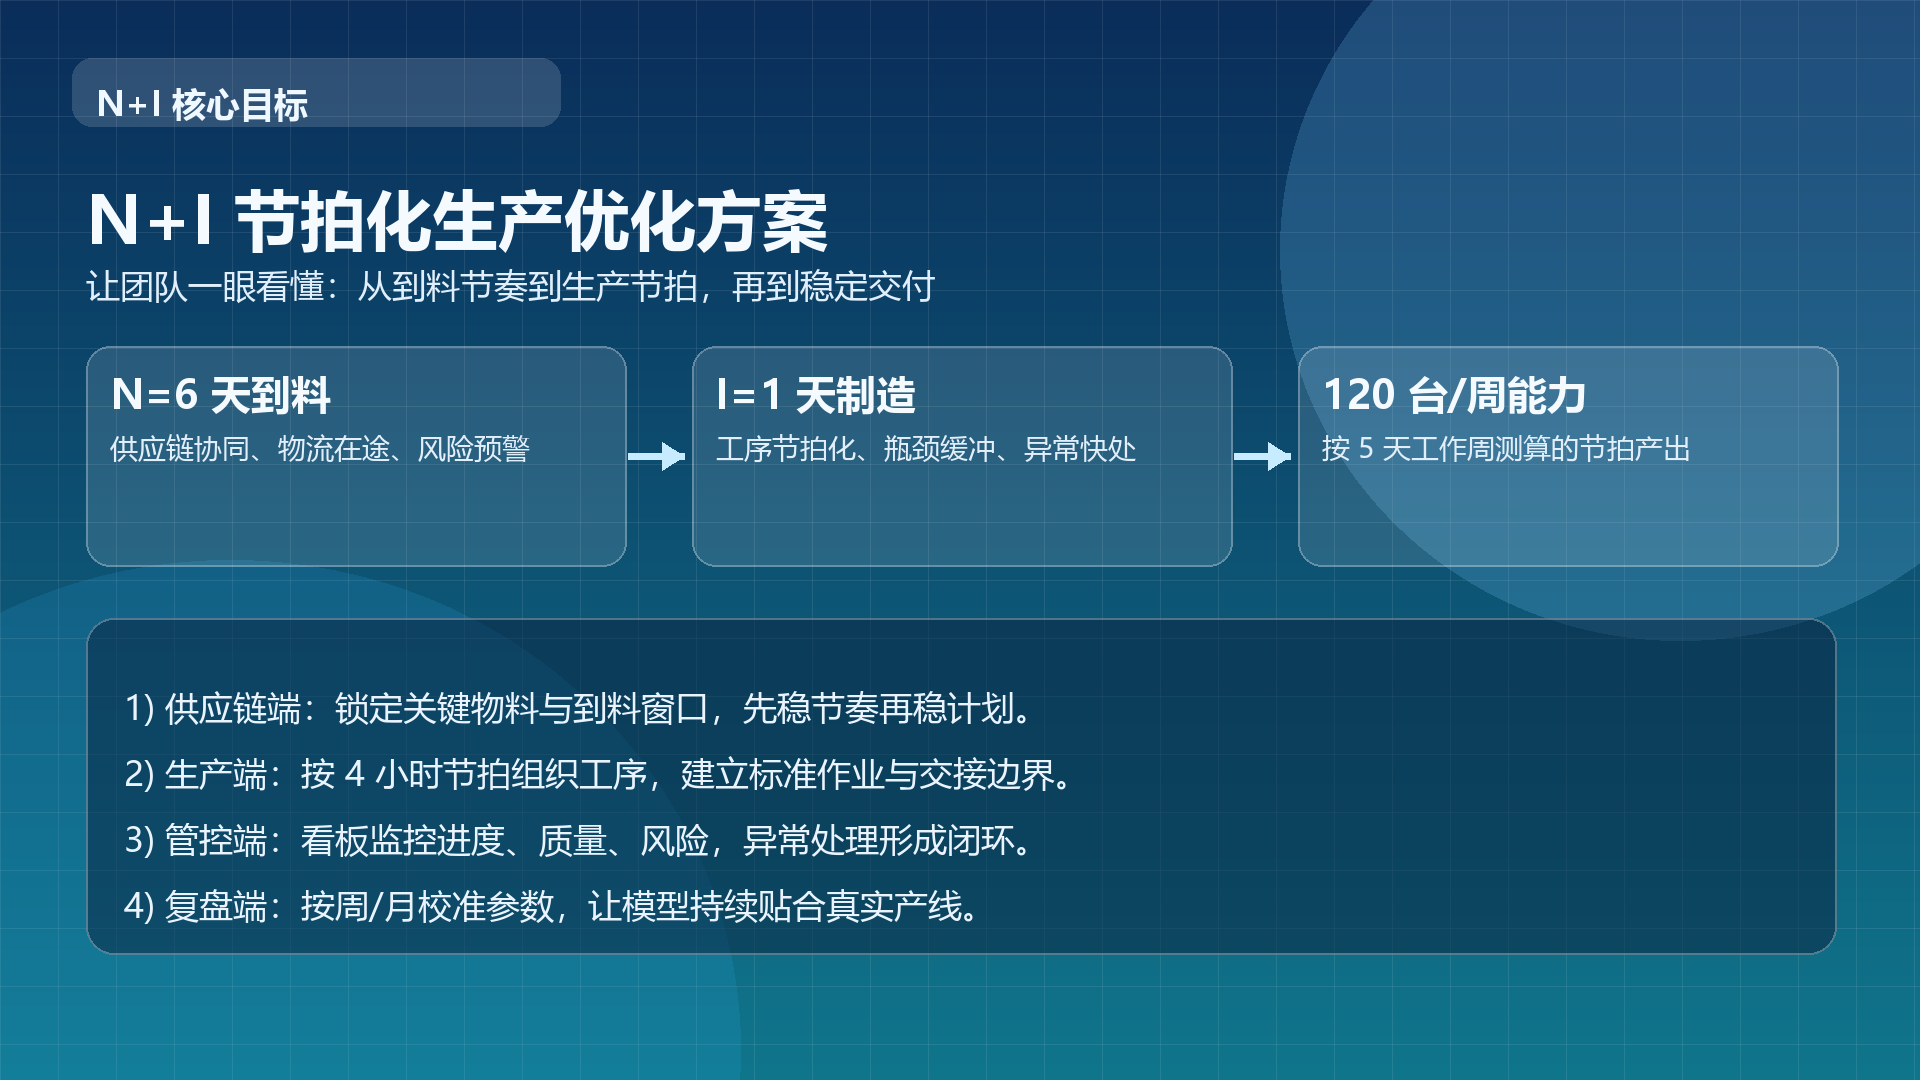
Ориентируясь на цель N=6 дней по поступлению материалов и I=1 день на производственный цикл, выстраиваем тактовую организацию, модель мощности и механизм процессного контроля, чтобы повысить скорость поставки и устойчивость исполнения.
- Ключевая возможность 01
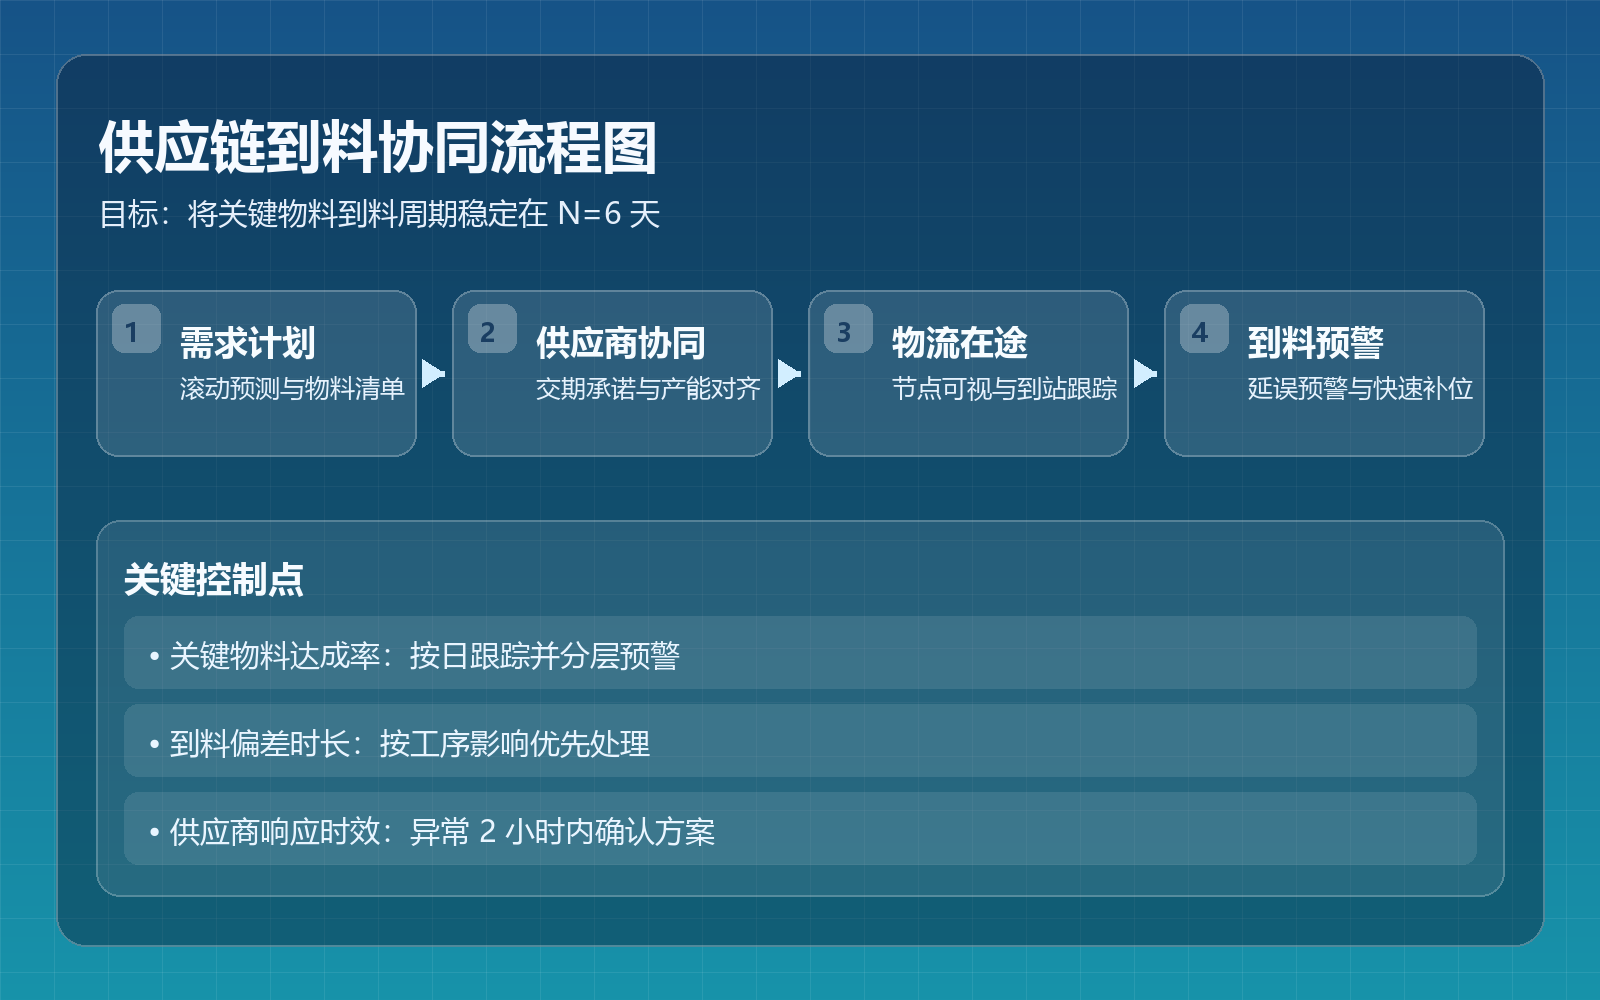
- Поступление закупаемых материалов нестабильно и сбивает общий производственный график.
- Ключевая возможность 02
- Стыковка операций сильно зависит от опыта, поэтому единый производственный такт трудно удерживать на площадке.
- Ключевая возможность 03
- Обратная связь по отклонениям запаздывает, что увеличивает переделки и время ожидания.
Болевые точки сценария
В условиях колебания ритма заказов и сложной кооперации между операциями предприятия чаще всего сталкиваются со следующими проблемами:
- Поступление закупаемых материалов нестабильно и сбивает общий производственный график.
- Стыковка операций сильно зависит от опыта, поэтому единый производственный такт трудно удерживать на площадке.
- Обратная связь по отклонениям запаздывает, что увеличивает переделки и время ожидания.
- Данные по плану и исполнению не связаны между собой, поэтому непрерывная оптимизация не складывается.
Методическая рамка
- N (закупки и цепочка поставок): через кооперацию с поставщиками, ритм контрактов и синхронизацию логистики достигается целевой срок поступления материалов в 6 дней.
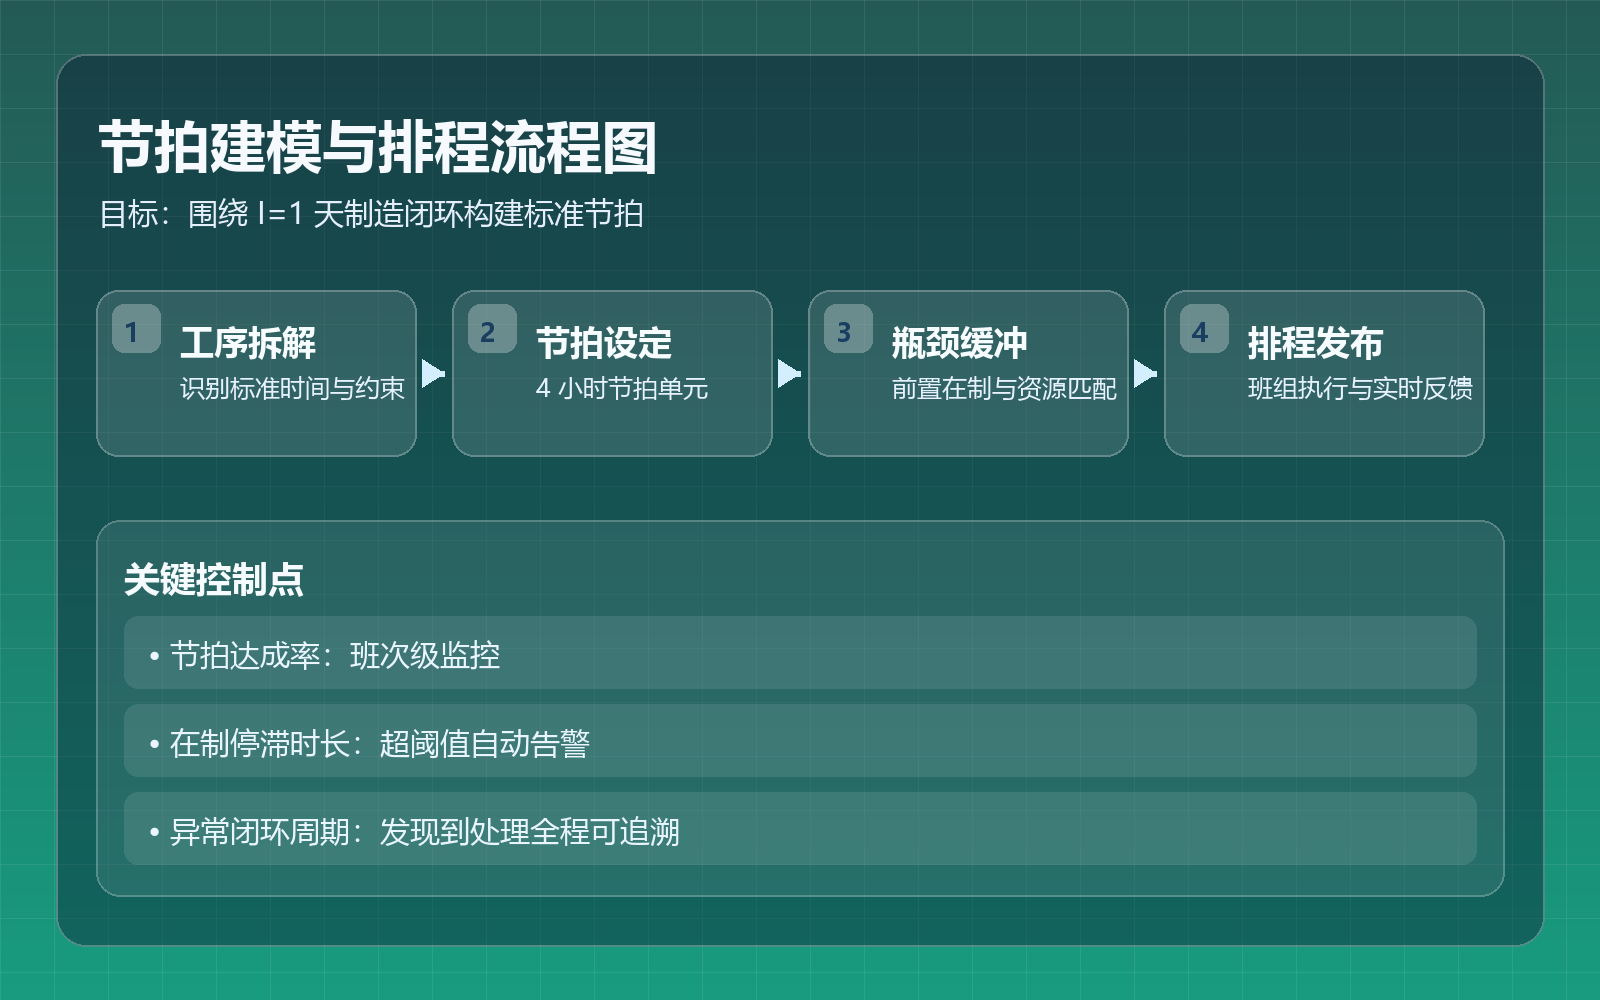
- I (производство): тактовая организация последовательно связывает намотку, прессовку, сборку, сушку, окончательную сборку и испытания, чтобы замыкать производственный цикл за 1 день.
Проектирование такта и модель мощности
- Один такт длится 4 часа, полный цикл состоит из 6 тактов.
- За сутки можно организовать производственный ритм на 24 единицы оборудования.
- При пятидневной рабочей неделе формируется модель мощности 120 единиц в неделю.
- За счет выявления узких операций и механизма предварительных буферов обеспечивается непрерывность такта.
Организация и процессы
- Кооперация бригад: фиксируем границы ответственности по операциям и стандарты передачи между ними.
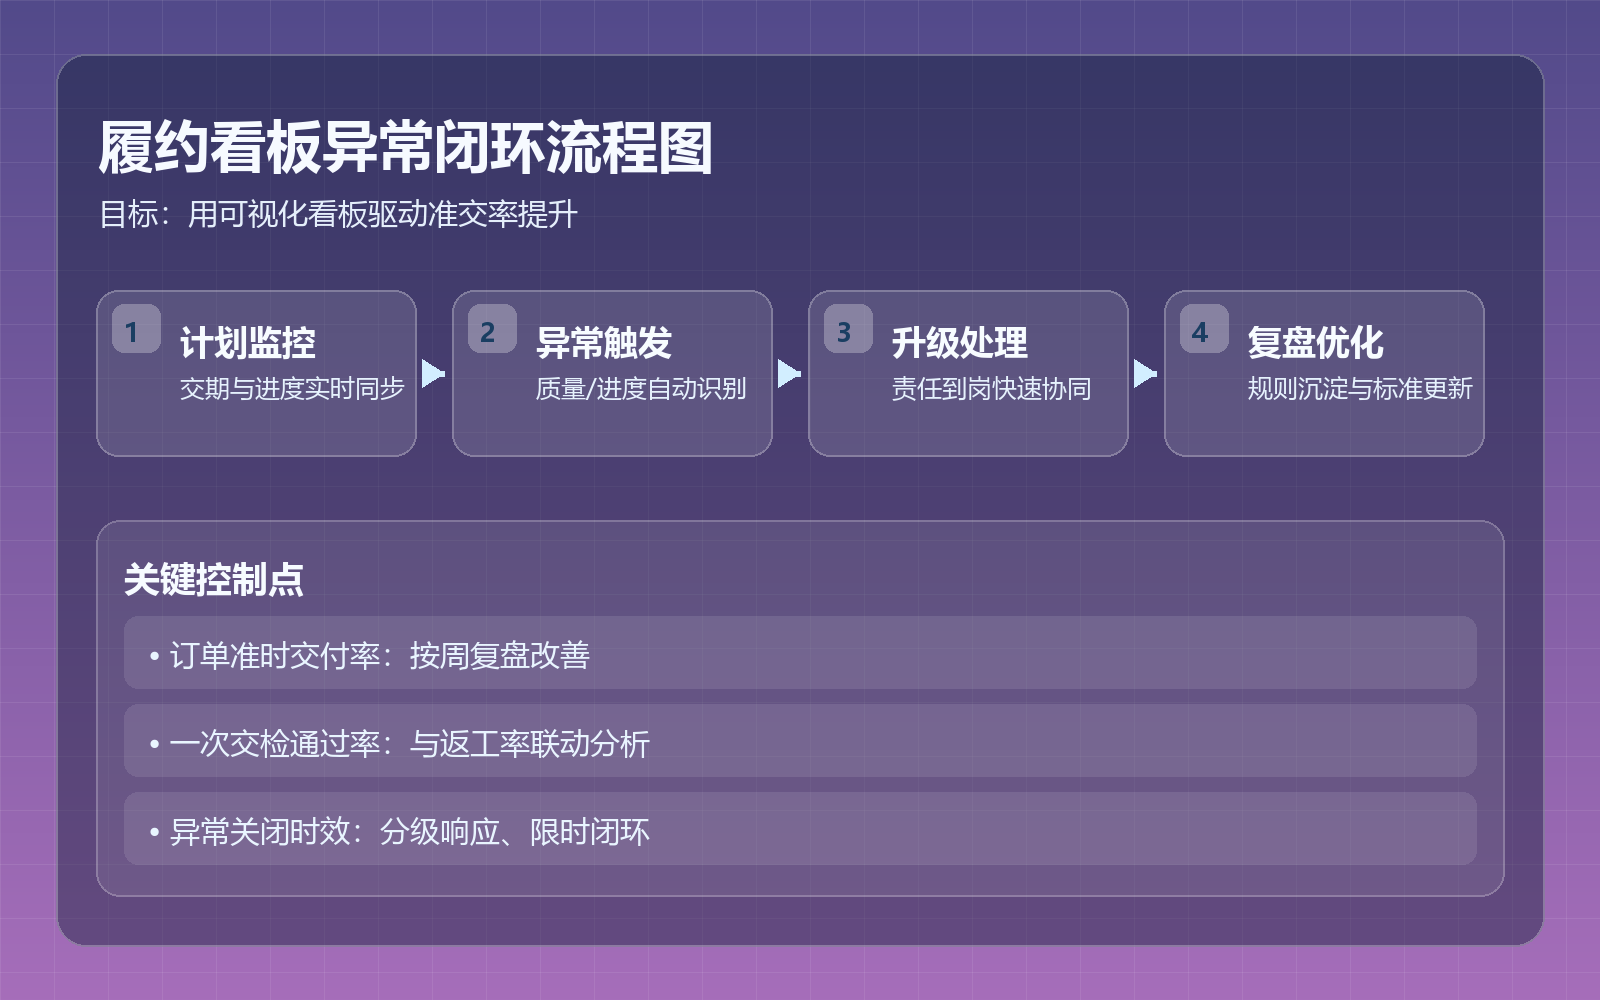
- Механизм отклонений: выстраиваем быстрый цикл «обнаружение - эскалация - обработка - ретроспектива».
- Визуальное управление: контролируем ход, качество и риски через тактовые дашборды.
- Ретроспектива и оптимизация: еженедельно и ежемесячно корректируем параметры такта и конфигурацию ресурсов.
Ключевые показатели
- Выполнение плана по поступлению материалов и уровень исполнения плана.
- Доля выполнения такта и длительность простоев незавершенного производства.
- Доля прохождения контроля с первого раза и уровень переделок.
- Своевременность поставки заказов и скорость закрытия отклонений.
Этапы внедрения
- Диагностика текущего состояния: выявление узких операций и ключевых ограничений。
- Моделирование такта: определение стандартного такта, правил WIP и схемы сопоставления ресурсов。
- Пилотный запуск: проверка модели такта на репрезентативной линии и калибровка параметров。
- Полное развертывание: поэтапное тиражирование по линиям с формированием постоянного механизма оптимизации。
Подходящие сценарии
- Производственные компании, которым нужно повысить скорость поставки и процент выполнения планов.
- Организации с высокой волатильностью заказов и дорогой межоперационной кооперацией.
- Заводские команды, которые хотят выстроить стандартную систему такта и последовательно ее улучшать.
Быстрое действие
Если вы хотите получить маршрут внедрения под цели вашего проекта, можно сразу отправить запрос.
Обсудить проект